


Selectieschema voor refractaire materialen voor roterende ovenvoering met gietbare en geprefabriceerde onderdelen voor aluminiumoxide op hoge temperatuur, naaldcokes roterende oven, secundaire verbrandingskamer, enz. Alle Castables worden gebruikt, zodat de algehele afdichtingsstabiliteit van de ovenlichaam goed is. Het samengestelde voeringschema wordt gecombineerd met Castables en refractaire geprefabriceerde onderdelen. Deze methode is handiger om te construeren dan Castables, vereist geen extra mallen en heeft de beste levensduur.
Hoge-temperatuur aluminiumoxide, naaldcokes roterende oven, secundaire verbrandingskamer, enz. Gebruik refractaire geprefabriceerde onderdelen en gietbaarheden gecombineerd met metselwerkschema's. De refractaire geprefabriceerde onderdelen worden gesinterd bij lage temperatuur, wat de levensduur van de ovenvoering verder kan vergroten. Wanneer de refractaire geprefabriceerde onderdelen worden gemaakt, zijn er stalen staven aan de achterkant die direct aan de ovenlichaam kunnen worden gelast. Het resterende onderdeel is gelast met ankers, die direct in de gietables kunnen worden gedreven om te gieten zonder de noodzaak van mallen. De constructie is handig en de installatieperiode is kort.
Nadat het ovenlichaam is vervormd, kunnen refractaire bakstenen niet worden gebruikt voor metselwerk; Alleen Castables of een combinatie van Castables en refractaire geprefabriceerde onderdelen kunnen worden gebruikt.
Productenbeschrijving
1. Rotary oven
Meng bij het maken van aluminiumoxide eerst bauxiet, frisdrankas en limoen in verhouding en laad ze in de roterende oven en calcineer vervolgens op 1200-1300 diploma voordat u ze uit de oven haalt; De gecalcineerde materialen worden verpletterd en geladen in een hogedrukstoomboot en uitgeloogd door bijtende frisdrank en stoominjectie om het onoplosbare residu (dwz rode modder) te scheiden, en vervolgens desiliconiseerd, koolzuurhoudend en ontbonden om aluminium hydroxide en moedervloeistof te produceren; Aluminiumhydroxide wordt in de roterende oven geladen en gecalcineerd bij een hoge temperatuur van ongeveer 1200 graden om aluminiumoxide te produceren. Onlangs hebben sommige landen kokende branders gebruikt om bauxiet te calcineren, dat ook aluminiumoxide kan produceren.
De voering van de roterende ovenstroomzone is in het algemeen gebouwd met hoog-aluminiumoxide bakstenen, en de rest van de onderdelen zijn bekleed met klei bakstenen; Een laag vuurvaste vezelgevoel wordt gelegd in de buurt van de ovenschaal van de isolatielaag, en vervolgens wordt een laag lichtgewicht bakstenen gelegd of gegoten met lichtgewicht refractaire gietbare gietables.
Raadsnelheidsmaterialen voor de productie van aluminiumoxide aluminiumhydroxide worden eerst geproduceerd met behulp van bauxiet als grondstof, en vervolgens gecalcineerd bij een temperatuur van {{{0}} graad om alumina te verkrijgen. De thermische apparatuur voor het berekenen van aluminiumhydroxide maakt in het algemeen gebruik van roterende ovens en flashroosters. Raadsnelheidsmaterialen voor roterende ovens De roterende oven is verdeeld in een voorverwarmingszone, een schietzone en een koelzone. De werktemperatuur van de schietzone is niet hoger dan 1200 graden. De structuur van de oven isolatielaag is om eerst een laag vuurvaste vezels te leggen die tegen de ovenschaal wordt gevoeld en vervolgens diatomeeënachtige aardstenen, klei -isolatiestenen of zwevende kraal bakstenen en andere isolatiestenen voor metselwerk te gebruiken. Het kan ook als geheel worden gegoten met lichtgewicht refractaire gietbare gietables met een volumedichtheid van 0,8 g/cm3. De werklaag van de voorverwarmingszone is gebouwd met kleistenen, en de werklaag van de schietzone is gebouwd met bakstenen met een hoog aluminiumoxide, low-calcium aluminaat cement hoog-aluminiumoxide niet-bakstenen of fosfaat hoog-aluminiumoxide niet-aangemaakte bakken. De werklaag van de koelzone wordt sterk gedragen door de ontslagen materialen. Naast het gebruik van dichte klei-stenen voor metselwerk, is het raadzaam om fosfaat hoog-aluminiumoxide niet-bakstenen voor metselwerk te gebruiken.
2. Rotary oven voor het berekenen van petroleum cola
De Verenigde Staten, Japan en andere landen gebruiken roterende ovens om petroleum cola te produceren, met een laag brandstofverbruik, in het algemeen ({{0}}. 06 ~ 0.09) × 106 kcal/ton cola. Soms wordt de vluchtige verbrandingswarmte van het materiaal gebruikt voor verwarming en wordt er geen brandstof geleverd; De ovenbekleding wordt gegoten met vuurvaste gietdelen. Om stevig verbinding te maken met de ovenschaal en te voorkomen dat deze eraf valt tijdens het gebruik, worden metalen ankernagels over het algemeen gebruikt, maar de bovenkant moet weg van het werkoppervlak zijn.
High-aluminiumoxide refractaire gietbare handelingen zijn geformuleerd met hoogwaardig aluminaatcement, dus hun vroege kamertemperatuursterkte en hoge temperatuurprestaties zijn goed; Tegelijkertijd, omdat corundum en aluminiumoxide holle ballen worden toegevoegd aan de ingrediënten, heeft de werkende voering een hoge slijtvastheid, lage thermische geleidbaarheid en een goed isolatie -effect. Bovendien is het ijzeroxidegehalte onder alle materialen die worden gebruikt voor de ovenvoering relatief laag en is de anti-strippende prestaties goed, wat ook de basisvereiste is van dit type oven voor vuurvaste materialen. Omdat ijzeroxide kan reageren met andere oxiden in een reducerende atmosfeer en met ongeveer 500 graden om volumeveranderingen te produceren, waardoor de ovenvoering wordt beschadigd en de levensduur van de services wordt verminderd.
Volgens de productiepraktijk gebruikt de roterende oven die wordt gebruikt voor het berekenen van petroleum cola de bovengenoemde materialen om de algehele ovenwand te werpen, en voegt metalen ankernagels toe (om te voorkomen dat de voering eraf valt), en de levensduur van de services is over het algemeen ongeveer een jaar.
Ontwerp van roterende oven met behulp van refractaire gietbare geprefabriceerde onderdelen
De roterende oven maakt gebruik van refractaire gietbare castables als een heel gietproces, dat is overgenomen in kalk, cement, actieve koolstof, behandeling met gevaarlijk afval en andere industrieën. Hoewel het uitstekende prestaties en redelijke kostenprestaties heeft, als het direct in de roterende oven wordt gegoten, zal de lange onderhouds- en baktijd na de bouw de gebruiker van de roterende oven nog steeds ongemak brengen. Daarom is de toepassing van refractaire gietbare geprefabriceerde onderdelen in roterende ovens noodzakelijk.
De zogenaamde refractaire gietbare geprefabriceerde onderdelen, ook bekend als geprefabriceerde blokken, zijn gevormde producten onder amorfe refractaire materialen. Het zijn niet-verbrande of licht verbrande producten met uitstekende prestaties. Het zijn nieuwe materialen met snelle ontwikkeling en brede toepassing.
Vergeleken met de niet -gevormde refractaire materialen en vuurvaste stenen die ter plaatse zijn gebouwd, hebben geprefabriceerde onderdelen de volgende voordelen:
(1) geprefabriceerde onderdelen hebben de voordelen van nauwkeurige externe afmetingen, stabiele prestaties, korte bouwperiode en lage kosten. Ze hoeven niet op het terrein te worden gegoten, maar hoeven alleen te worden geassembleerd, wat het constructieproces van de oven vereenvoudigt. In vergelijking met vuurstenen hebben geprefabriceerde onderdelen een hoge opbrengstpercentage, hoeven niet in ovens te worden afgevuurd, kan energie besparen, lage productiekosten en uitstekende prestaties hebben.
(2) Aangezien geprefabriceerde onderdelen de stappen van het gieten, uitharden en drogen op het moment van levering hebben voltooid, besparen ze veel tijd voor gebruikers en kunnen ze de conversieratio en het gebruik van apparatuur versnellen.
(3) De constructie kan onbeperkt zijn door omgevingscondities of seizoensvoorwaarden.
Geprefabriceerde blokken worden geclassificeerd volgens verschillende normen, waaronder gietbare geprefabriceerde blokken en plastic geprefabriceerde blokken; geprefabriceerde blokken gecombineerd met aluminaatcement, glaswater, fosforzuur en aluminiumfosfaat, klei en laag cement; geprefabriceerde blokken gevormd door trillingen, trillingsdruk en rammen; grote, middelgrote en kleine geprefabriceerde blokken; Gewone geprefabriceerde blokken, geprefabriceerde blokken en geprefabriceerde blokken.

De casting -prefabricatiemethode kan worden gebruikt om geprefabriceerde delen van verschillende maten en vormen te maken, die "stereotiepe" producten zijn met complexere vormen, grotere kwaliteit en volume, en betere prestaties dan die gevormd door machinepressing. Daarom zijn geprefabriceerde delen een trend geworden die aandacht verdient bij de ontwikkeling van amorfe refractaire materialen en hebben ze brede ontwikkelingsperspectieven.
Het ontwerp en de selectie van geprefabriceerde onderdelen in de roterende oven moet ervoor zorgen dat de oven voering en het ovenlichaam concentrisch zijn na metselwerk, om de soepele constructie en het gebruik te garanderen, en het doel bereiken om de levensduur van de oven- en thermische apparatuur te vergroten. Volgens de kenmerken van de roterende oven zelf is de basisvorm van de geprefabriceerde delen als volgt:
Onder hen variëren de binnenste en buitenste straal van de geprefabriceerde delen afhankelijk van het roterende ovenmodel en de gebruikslocatie. De dikte van de geprefabriceerde delen is het verschil tussen de binnen- en buitenste straal van de roterende oven nadat de oven is gebouwd. De gebruiksomgeving van de roterende ovenmond en de schietzone is anders, dus de geprefabriceerde delen zijn ook verschillend, die als volgt worden geïntroduceerd:
(1) geprefabriceerde onderdelen van de oven
De temperatuur van de roterende ovenmond fluctueert tussen 1100 graden en 1400 graden. De temperatuur verandert sterk, en de cilinder is zeer gemakkelijk te vervormen, wat resulteert in het frequente afstoten van het vuurvaste voeringmateriaal bij de ovenmond, en de levensduur is erg kort. Daarom zijn de geprefabriceerde delen in de mondmond als volgt ontworpen: de buitenomtrek van de geprefabriceerde delen is een tiende van de cilinder en de dikte hangt af van de straal van de cilinder. φ20x40mm gaten worden aan beide zijden van de geprefabriceerde delen geponst. Tijdens het metselwerk worden, naast het gebruik van refractaire modder om de geprefabriceerde onderdelen te repareren, φ18x60mm warmtebestendige stalen secties gebruikt om ze aan elkaar te rijgen aan de geponste gaten, zodat de geprefabriceerde onderdelen in een geheel kunnen worden gevormd en niet zullen vallen tijdens het gebruik, waardoor de levensduur van de materialen en de werkingsefficiëntie van de KILN kan worden gevormd.


(2) Vuurzone
Gezien de hoge temperatuur van de schietzone, verschilt de vorm van het geprefabriceerde deel van die van de mondmond. De buitenomtrek van het geprefabriceerde deel is een achtste van het cilinderlichaam en de dikte hangt af van de straal van het cilinderlichaam. De geprefabriceerde delen zijn verbonden met refractaire modder en de geprefabriceerde delen en het cilinderlichaam zijn gefixeerd met bouten. Noten worden gelast op de ovenlichaam van de roterende oven, zoals weergegeven in de onderstaande figuur. Zes ankerbouten zijn ingesteld voor elk geprefabriceerd deel volgens de grootte. Het ankerboutmateriaal is gemaakt van φ10 mm schroefstaal en de lengte van de ankerbout ligt tussen 1/2 en 2/3 van de dikte van het geprefabriceerde deel. De bout is bedekt met een modderkernplug van hetzelfde materiaal als het geprefabriceerde deel en gefixeerd met vuurvaste modder.
Om het probleem van verschillende expansiecoëfficiënten tussen ankers en vuurvaste gietdelen in hete toestand op te lossen, wordt bovendien een dikke laag asfaltverfilm aan de buitenkant van de ankers aangebracht, zodat de gietables niet zullen worden gebarsten vanwege de thermische uitbreiding van de ankers in hete toestand. Deze zijn allemaal bevorderlijk voor het verbeteren van de algehele sterkte van de Castables en de hechtingssterkte van de apparatuur.
Productintroductie
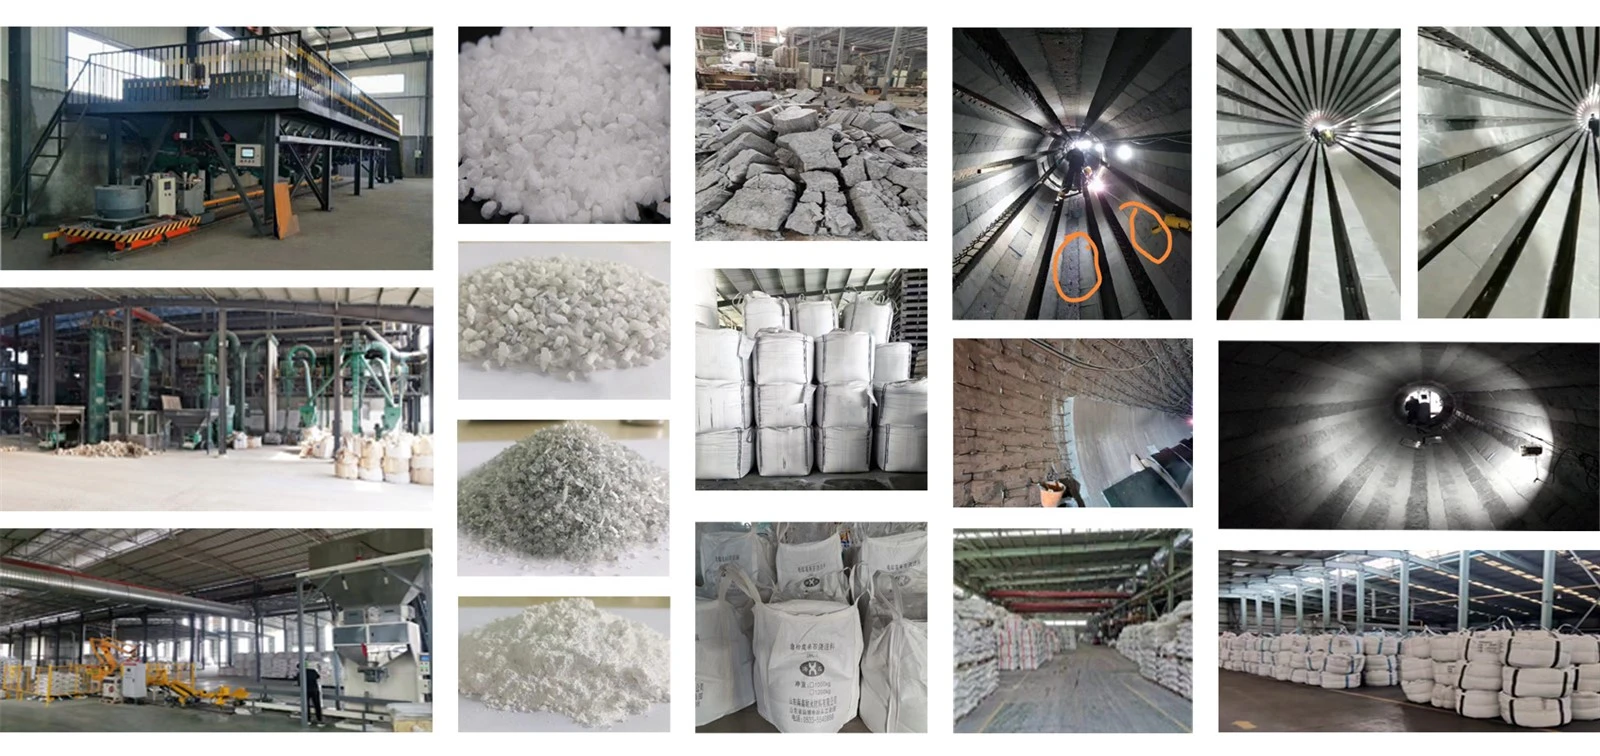
Castables en geprefabriceerde onderdelen voor aluminiumoxide op hoge temperatuur, naaldcokes roterende ovens, secundaire verbrandingskamers, enz. Het ontwerp en de selectie van geprefabriceerde blokken in roterende ovens moet ervoor zorgen dat de ovenbekleding na het metselwerk na de gladde constructie en het gebruik van de levensduur van de levens- en thermische apparatuur wordt bereikt. Het nieuwe geprefabriceerde blok- en gietbare bouwproces hanteert een combinatie van geprefabriceerde blokken en cast-in-place. De geprefabriceerde blokken worden eerst met intervallen in de roterende oven gelast en de geprefabriceerde blokken worden gebruikt als sjablonen voor gieting op het terrein. Het roterende ovenvoering geprefabriceerd blok is een rechthoekig blok, dat een warmtebestendige laag en een warmtegevoelige laag bevat. Verankering van de binnenversterking is gerangschikt in het rechthoekige geprefabriceerde blok en beide uiteinden van de verankeringsbinnenversterking strekken zich uit uit de breedte -richting van het geprefabriceerde blokoppervlak. Het wordt gekenmerkt in die zin: stripuitsteeksels of groeven zijn gerangschikt aan beide zijden van de resistente laag met hoge temperatuur, en de dwarsdoorsnede van de stripuitsteeksels of groeven is boogvormig, of driehoekig, of trapezoidaal, of vierkant.
Castables en geprefabriceerde onderdelen voor aluminiumoxide op hoge temperatuur, naaldcokes roterende oven, secundaire verbrandingskamer, enz. Zijn gebouwd met geprefabriceerde blokken in industriële ovens en thermische apparatuur, die kunnen realiseren van gemechaniseerde tillen, behalve mankracht, mankracht besparen, de constructieperiode verkorten en de werkingspercentage van de thermische apparatuur kunnen verhogen.
Productfuncties
Castables en geprefabriceerde onderdelen voor aluminiumoxide op hoge temperatuur, naaldcokes roterende oven, secundaire verbrandingskamer, enz. Hebben een goede thermische schokweerstand, goede thermische schokstabiliteit, sterke chemische corrosieweerstand en de hoogbelastingstemperatuur.
|
Materiële kwaliteit project |
HX-GM80 |
HX-GM75 |
HX-M70 |
HX-M65 |
HX-D50 |
HX-D45 |
|
|
Al2O3% groter dan of gelijk aan |
78 |
73 |
68 |
60 |
50 |
45 |
|
|
Bulkdichtheid (g/m³) |
2.80 |
2.70 |
2.65 |
2.55 |
2.35 |
2.30 |
|
|
Compressieve sterkte: (MPA) groter dan of gelijk aan |
110 graden × 24h |
40 |
50 |
50 |
60 |
40 |
40 |
|
1100 graden × 3H 1300 graden × 3H |
80/100 |
70/120 |
70/100 |
90/100 |
60 |
60 |
|
|
1500 graden × 3H |
120 |
120 |
100 |
/ |
/ |
/ |
|
|
Buigsterkte: (MPA) groter dan of gelijk aan |
110 graden × 24h |
6 |
8 |
8 |
6 |
6 |
6 |
|
1100 graden × 3H |
10 |
10 |
12 |
10 |
8 |
8 |
|
|
1500 graden × 3H |
14 |
14 |
14 |
/ |
/ |
/ |
|
|
1300 graden × 3H lineair veranderingspercentage% |
±0.3 |
±0.5 |
±0.5 |
±0.5 |
±0.5 |
±0.5 |
|
|
Langdurig gebruikstemperatuur graad |
1550 |
1500 |
1450 |
1400 |
1350 |
Zuur- en alkali -weerstand 1300 |
|
Populaire tags: gietmaterialen en geprefabriceerde onderdelen voor aluminiumoxide op hoge temperatuur, naaldcokes roterende oven, secundaire verbrandingskamer, enz., China gietmaterialen en geprefabriceerde onderdelen voor aluminiumoxide met hoge temperatuur, naaldcokes roterende oven, secundaire verbrandingskamer, enz. Fabrikanten, leveranciers, fabriek